分期交付时,批次之间的颜色一致性怎么保证?
分期交付最难的不是做出一批好颜色,而是让第三批看起来和第一批是同一块。做法分三层:以样板为锚、以仪器判色、以参数留档。
第一层是样板锚定。项目确认时封存实物标准板,一式两份,双方各留一份。之后所有批次的判色都以这块板为准,而不是以某张图片或某个色号为准——图在屏幕上会变,色号在不同供应商那里也会偏。
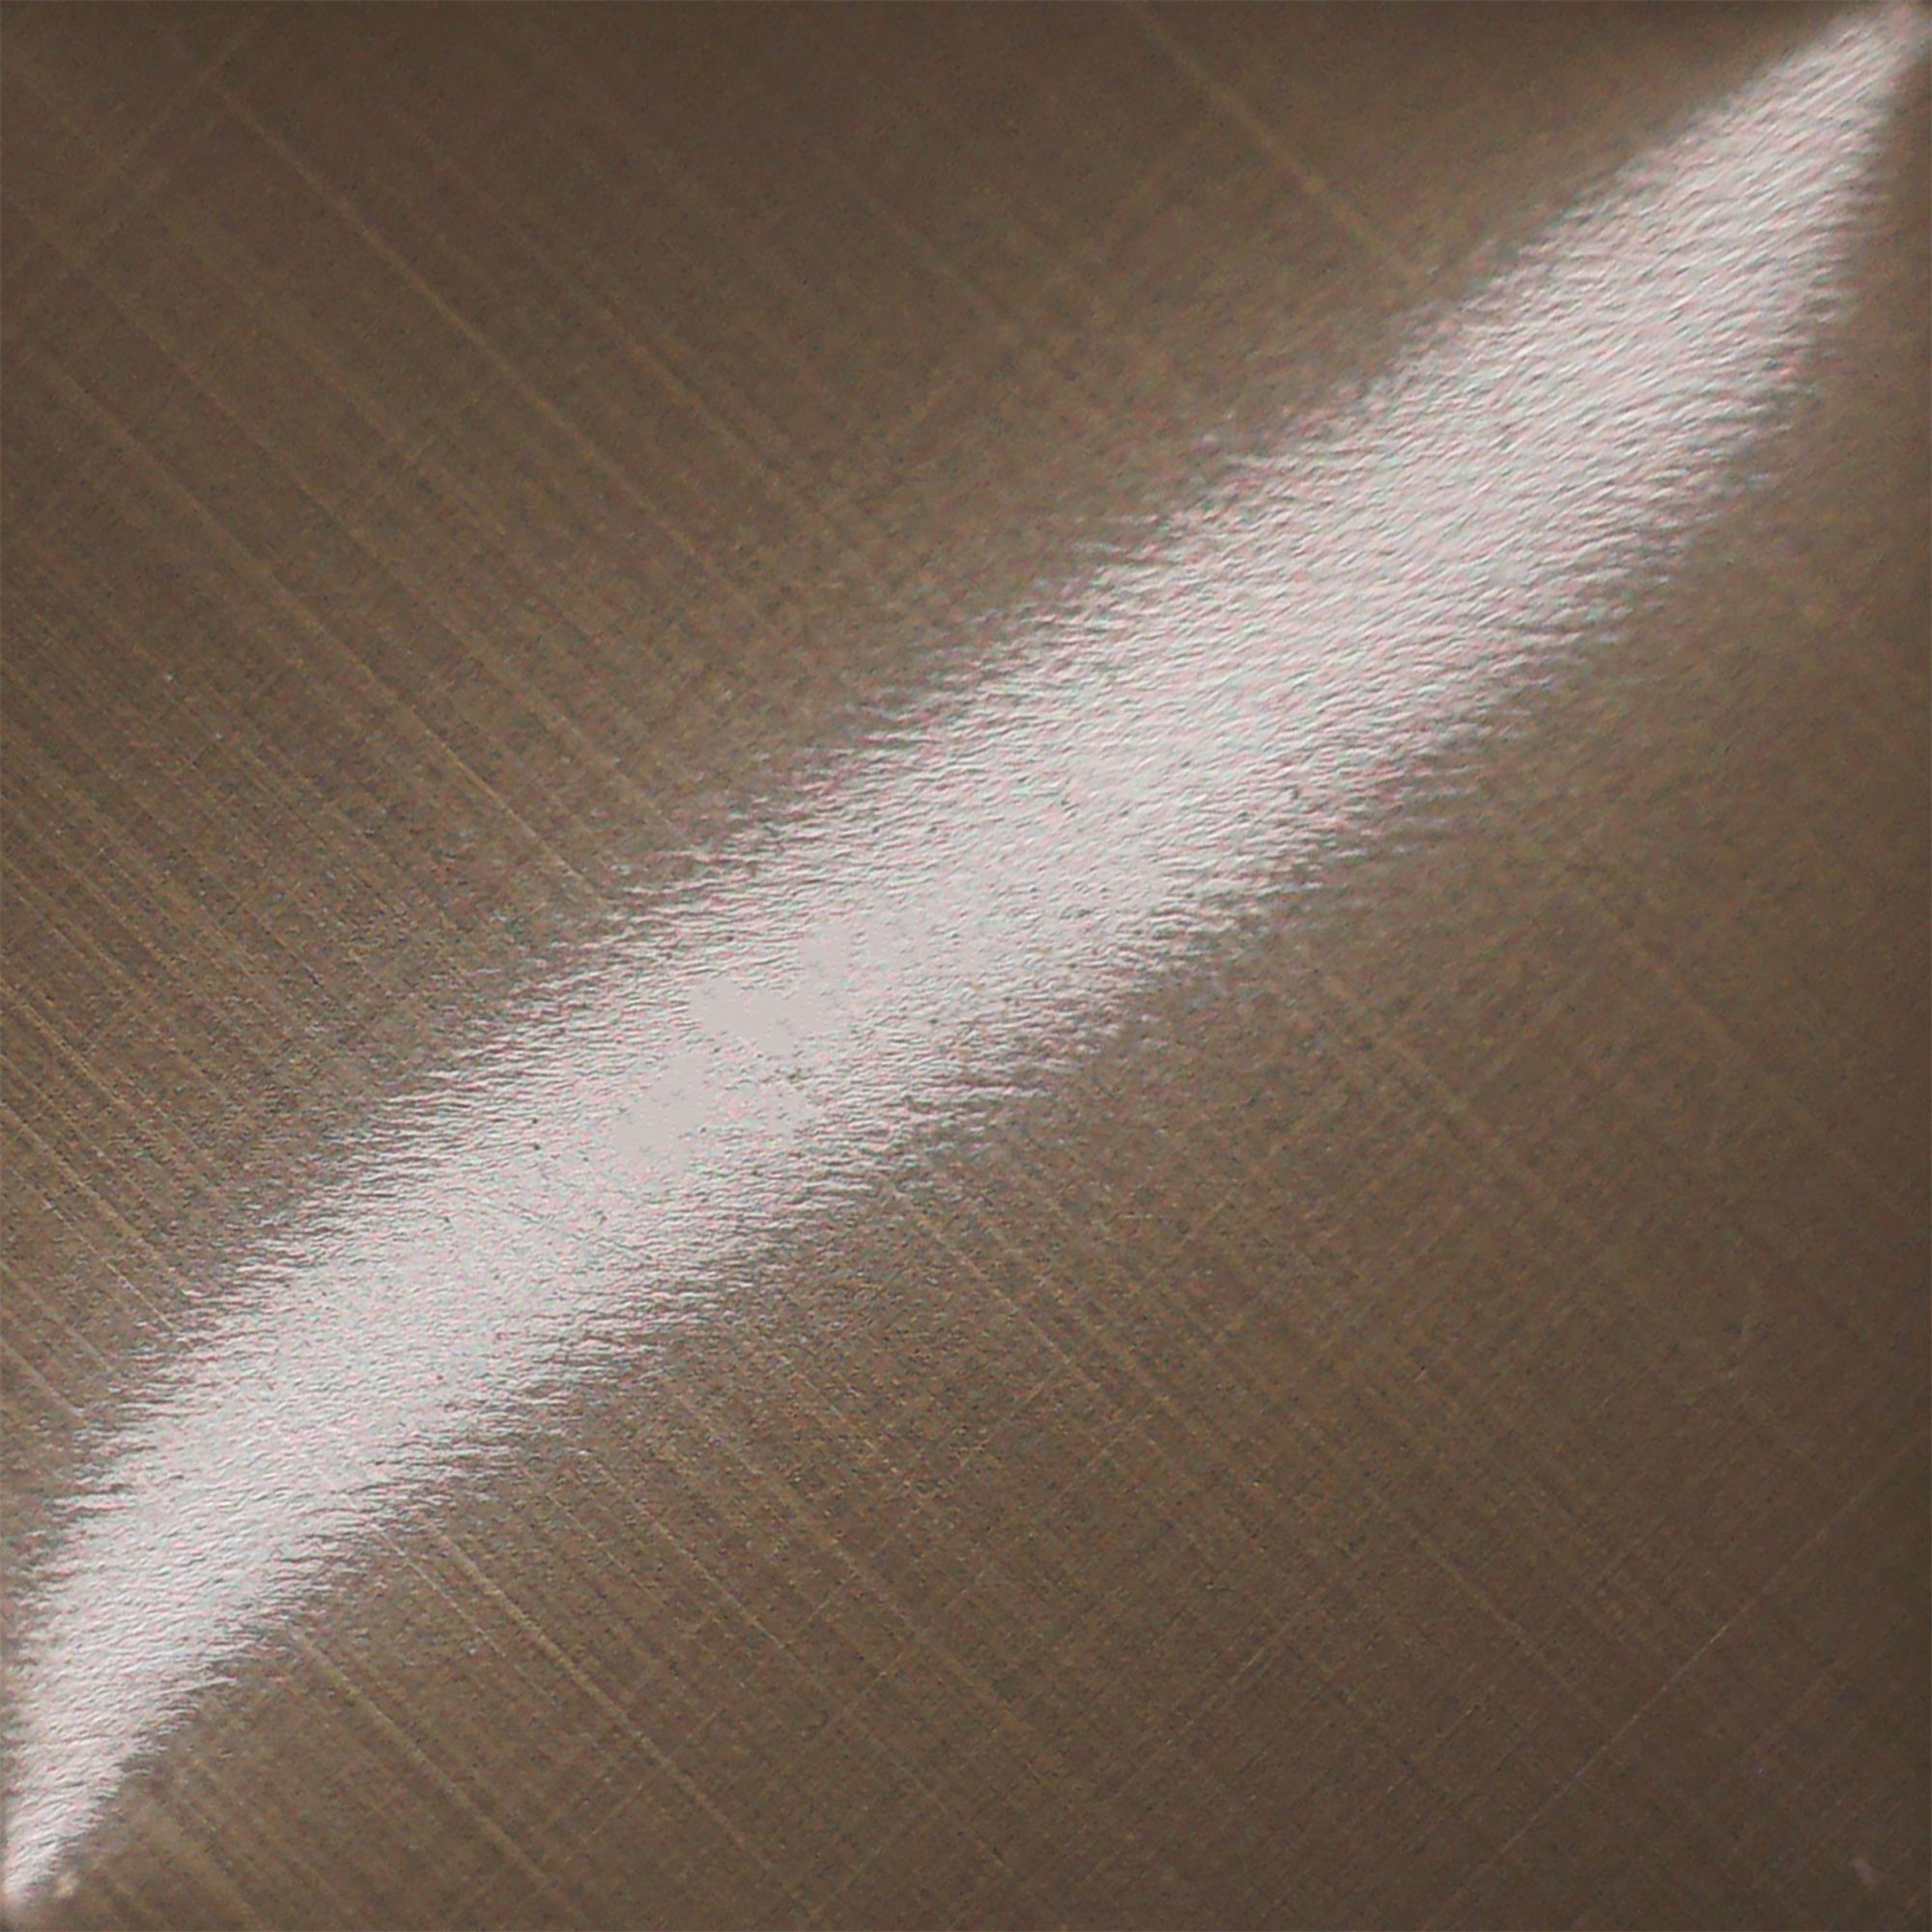
第二层是仪器判色。用数字色差仪在固定光源、固定角度下测量,把 ΔE 控制在 1.0 以内。为什么是 1.0?因为 PVD 颜色一旦上了大面积立面,人眼对相邻两块板的色差极其敏感,ΔE 接近 1.5 时并排就已经看得出来;1.0 是建筑立面通行的验收线,也是留出安全余量的位置。测量点也不是随便取:同一块板取多点,避开边缘与折弯区,记录平均值与极值。
第三层是参数留档。每一批的 PVD 工艺参数——靶材、功率、气压、时间、镀层厚度——全部数字化记录并与批次号绑定。这一层决定了跨年度补板能不能复现:如果没有参数记录,两年后补几块板只能靠重新调色去凑,凑不准的概率很高;有记录,就可以按原参数复跑,再以色差仪校核。
还要提醒两个容易被忽略的变量。一是基底不同:同为香槟金,做在拉丝基底和喷砂基底上是两种视觉结果,补板必须沿用原基底工艺,不能只对颜色。二是安装朝向:同一批板,纹路方向不一致也会产生看似色差的明暗差,这一点在排板阶段就要锁定。
仪器判色之外还要保留目视判色,两者不能互相替代。色差仪在固定光源下工作,用的是标准光源 D65;而现场的光是日光、是暖色 LED、是混合光,同一块板在不同光下的观感并不相同。这就是同色异谱现象:两块板在仪器下 ΔE 很小,在现场某种光下却能看出差异。稳妥的做法是仪器判色定基线,再在项目实际照明条件下做目视确认,两道都过才算通过。
验收环节建议把规则写进合同:以封存标准板为准,在约定的光照条件与观看距离下比对;色差仪读数作为客观佐证,目视判定作为最终依据。只写「无色差」这种表述没有可执行性,只写 ΔE 数值又可能与现场观感脱节,两者结合才落得了地。
同色异谱无法完全消除,只能通过选择合适的颜料体系与基底工艺把风险压到最低。对颜色要求极严的项目,建议在打样阶段就用项目现场的灯具做一次实景比对,这一步比任何仪器读数都更接近最终观感。
补一个实操建议:把每一批的色差记录附在装箱单里,随货一起发给现场。这样现场在拆包时就能知道这一批的基准值是多少、允许偏差多少,遇到观感差异时先对数据、再决定是否停工,比凭感觉争论高效得多。
PVD 的色差控制口径与基底组合,见PVD 彩色不锈钢。
Are you looking for a reliable manufacturer?
We can quickly provide customers with market analysis, technical support and customized services.