油磨拉丝相比干磨有哪些具体优势?
油磨与干磨的差别,本质上是有没有液体参与磨削。干磨靠磨料直接切削,磨削热集中在接触点,磨屑也留在板面上反复被碾压;油磨则在磨削区持续供油,油液同时承担冷却、润滑与排屑三个作用,结果差别很明显。
第一是纹路。油磨能做出更长、更连续的纹线,纹路末端不会有干磨常见的断续与收刀痕,整面看上去更「顺」。对需要大面积拼接的立面来说,这一点直接决定拼缝处能不能对上。
第二是热损伤。干磨的局部高温会改变表层组织,弱化钝化膜,磨削过重的位置在潮湿环境下更容易先起锈。油磨把热量带走,表层组织受影响小,钝化膜更完整,耐蚀性因此更好。
第三是表面状态。油膜隔离了磨屑与空气,板面残留少,光泽看起来更润、更有「湿度」,不容易发干发灰;同时因为表面更洁净,后期也相对不容易沾污。
第四是批次稳定性。油磨的磨削条件更可控,同一批、跨批次的纹路深浅差异更小,对长周期、分期交付的项目尤其重要。这一点在补板时最明显:干磨补板常常出现新旧两块深浅不一致,油磨因为参数稳定,补板更容易对上原批次。
干磨也并非一无是处:它的成本更低、交期更短、设备适应性强,对纹路连续性要求不高的部位、或后续还要做 PVD、压花等再加工的半成品,用干磨完全合理。选择的关键是问清楚这块表面最终会不会被近距离观看、会不会大面积拼接、会不会在潮湿环境中使用——三个「会」当中有一个,就值得上油磨。
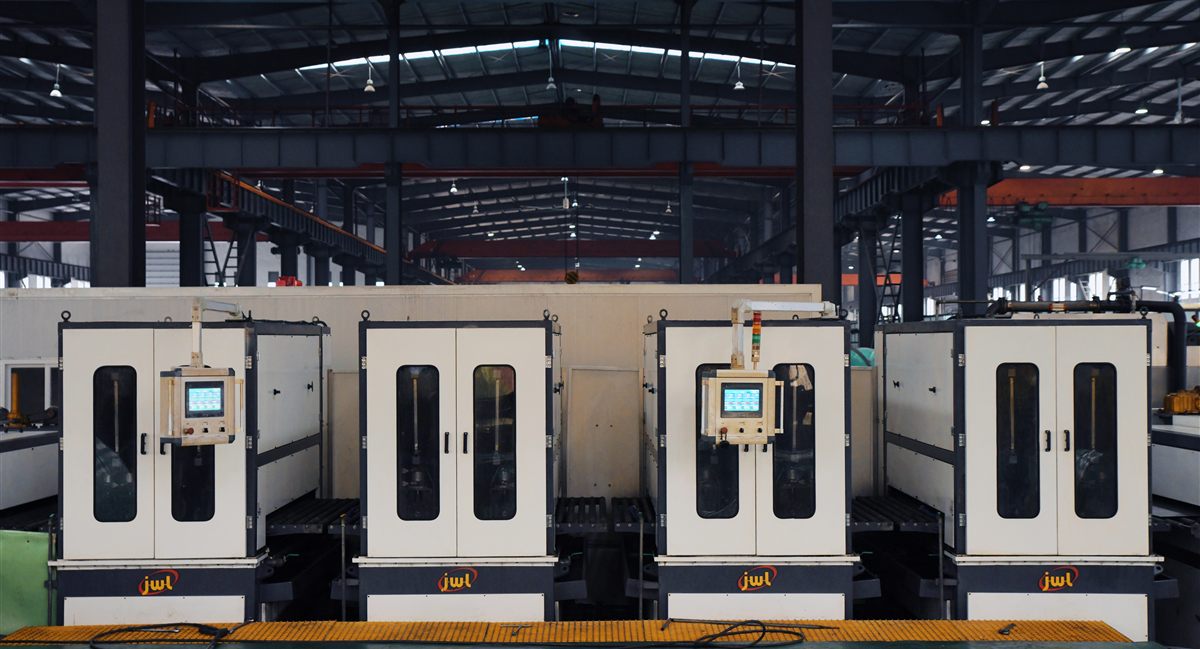
验收时看三点:整面纹路是否连续、有无收刀痕;侧光下有无局部发白(热损伤迹象);同批次两块板并排是否看得出深浅差。油磨的成本结构也值得说明白。油磨的单价通常高于干磨,差价主要来自三处:油品与后处理的耗材、设备清洗与废液处理的合规成本、以及单位时间的产出略低。但把它放到项目全周期里看,差价往往被两件事抵消——一是补板与返工减少,二是交付时不需要为「色差投诉」重新处理整面墙。对幕墙、电梯厅、大堂这类一眼看全的部位,这笔账通常是划算的。油磨对生产环境也有要求。磨削油需要循环过滤,油温要控制,否则夏天连续生产时油温升高、黏度下降,纹路的一致性会跟着波动;车间里如果同时做干磨,粉尘与油雾混在一起,落在板面上很难清干净。这些条件不是每家工厂都有,也正因为如此,油磨的产能往往比干磨紧张,排产要早做打算。若项目排期已经确定,建议在下单时就把「需油磨」写进工艺确认单,避免临产前因产能不足被改回干磨。另外,油磨件若要继续做 PVD 或压花,表面残留的油膜必须在下一道工序前彻底清除,否则会影响镀层附着力。卷对卷与板对板的油磨产线配置见机械表面处理,也可参考制造能力。
Are you looking for a reliable manufacturer?
We can quickly provide customers with market analysis, technical support and customized services.